W przemysłowej produkcji komponentów z tworzyw sztucznych dla sektorów Automotive, Medical, Rail oraz Retail, powtarzalność geometryczna i ścisła kontrola tolerancji nie są opcjonalnymi atutami – są bezwzględnym warunkiem akceptacji partii produkcyjnej. Błędy rzędu 0.2 mm na etapie frezowania lub gięcia liniowego skutkują przestojami na liniach montażowych klienta końcowego i kosztownymi reklamacjami.
W zakładzie produkcyjnym PLEXIPOL standardem kontraktów B2B jest realizacja zleceń z tolerancją ±0.05 mm – ±0.1 mm, pełna certyfikacja surowcowa (Atesty 3.1) oraz rygorystyczna kontrola parametrów skrawania. Poniżej przedstawiamy architekturę technologiczną naszego parku maszynowego, specyfikację procesów oraz system zarządzania jakością.
1. Architektura parku maszynowego PLEXIPOL
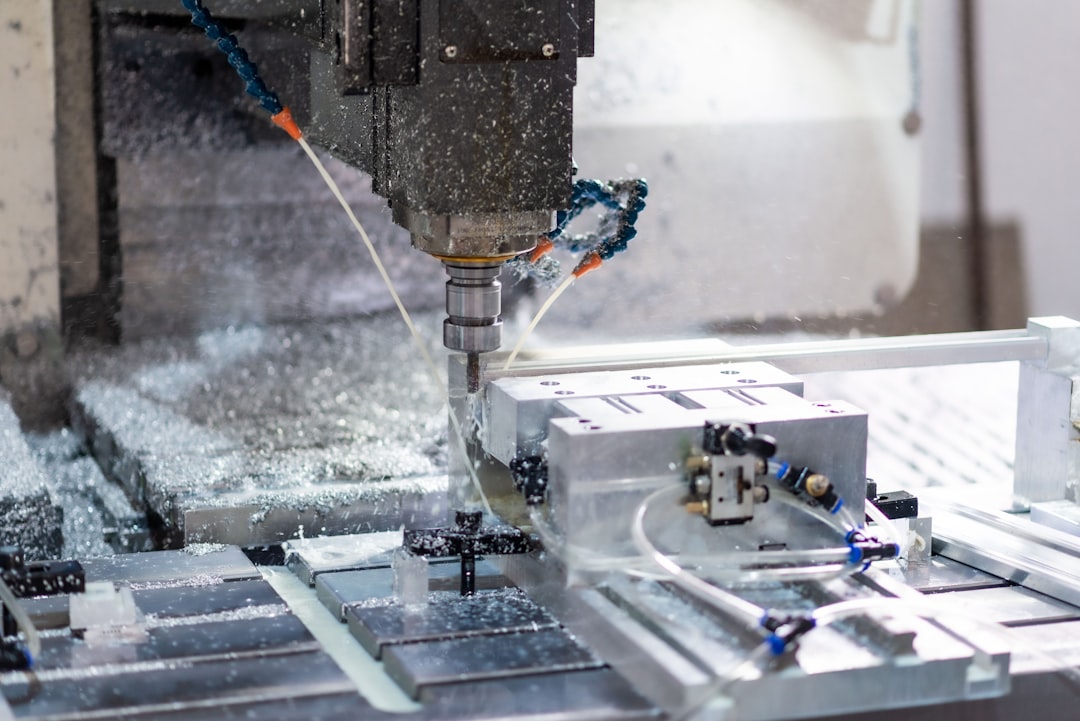
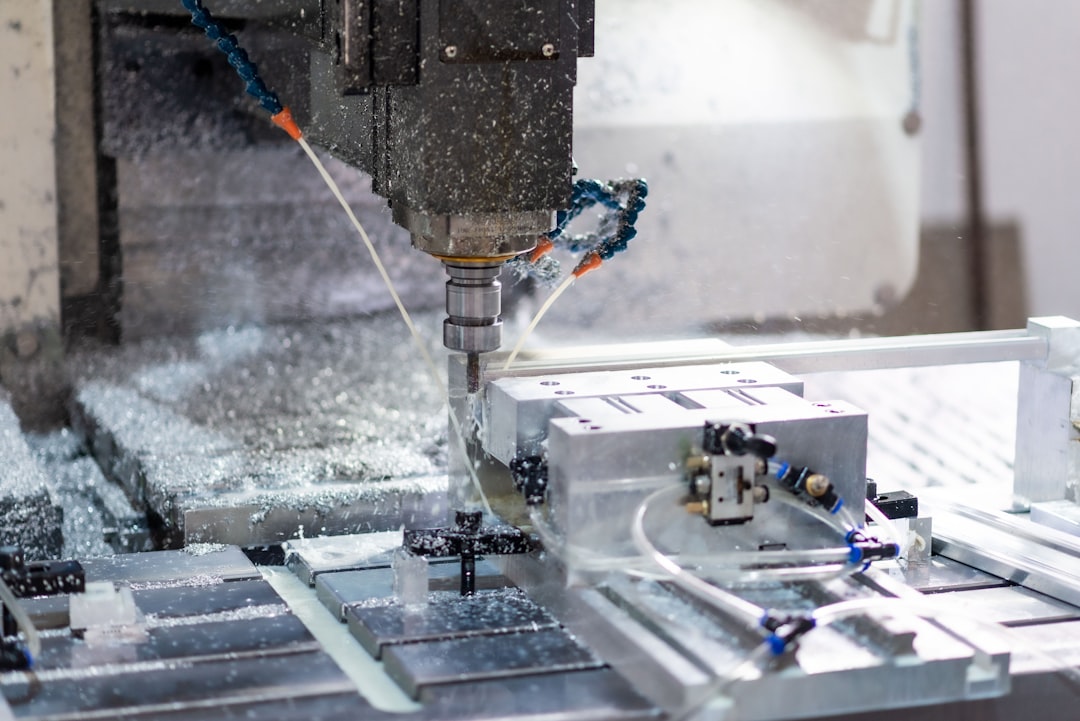
1.1 3- i 5-osiowe wielkoformatowe centra obróbcze CNC
Obróbka frezarska tworzyw termoplastycznych różni się diametralnie od frezowania metali czy drewna ze względu na niską temperaturę topnienia polimerów (PMMA mięknie w ~105°C) oraz wysoki współczynnik tarcia wióra o ostrze.
Nasze centra frezarskie charakteryzują się:
- Wrzeciona wysokoobrotowe: Do 24 000 obr./min z chłodzeniem cieczą, zapewniające wymaganą prędkość skrawania Vc = 300 – 600 m/min przy zachowaniu minimalnej chropowatości powierzchni Ra < 0.8 µm.
- Stoły próżniowe rastrowe i strefowe: Wielosekcyjne pompy z pierścieniem wodnym i kłami pompującymi generują podciśnienie stabilizujące cienkie arkusze tworzyw (od 1 mm) bez deformacji i konieczności stosowania docisków mechanicznych.
- Chłodzenie strefowe mgłą mikroskopijną i chłodzonym powietrzem (Vortex): Pistolety wirowe obniżają temperaturę sprężonego powietrza do -10°C, błyskawicznie zamrażając wiór i zapobiegając jego nawijaniu na frez i wtórnemu zgrzewaniu.
1.2 Precyzyjne plotery laserowe CO₂ dużej mocy
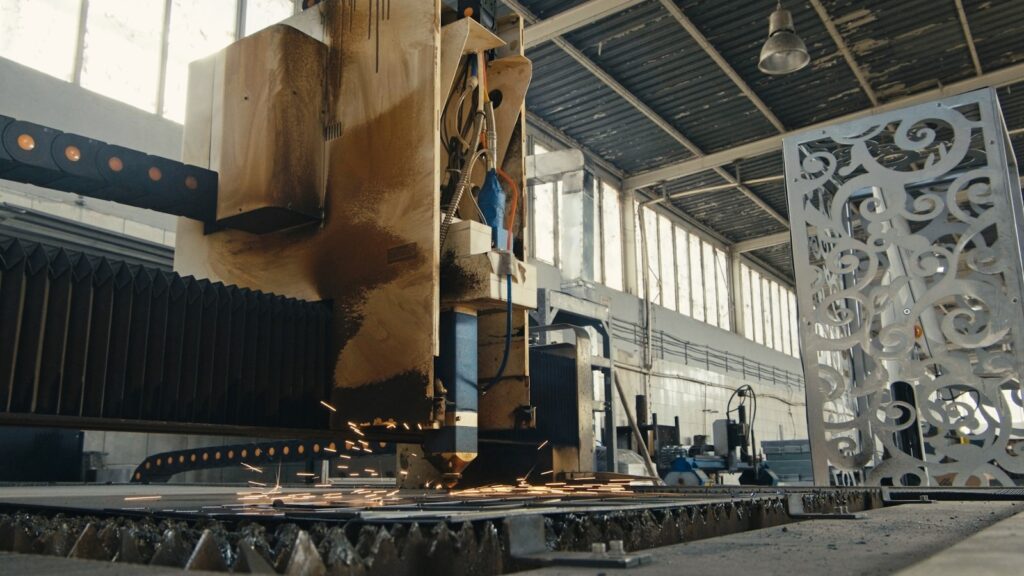
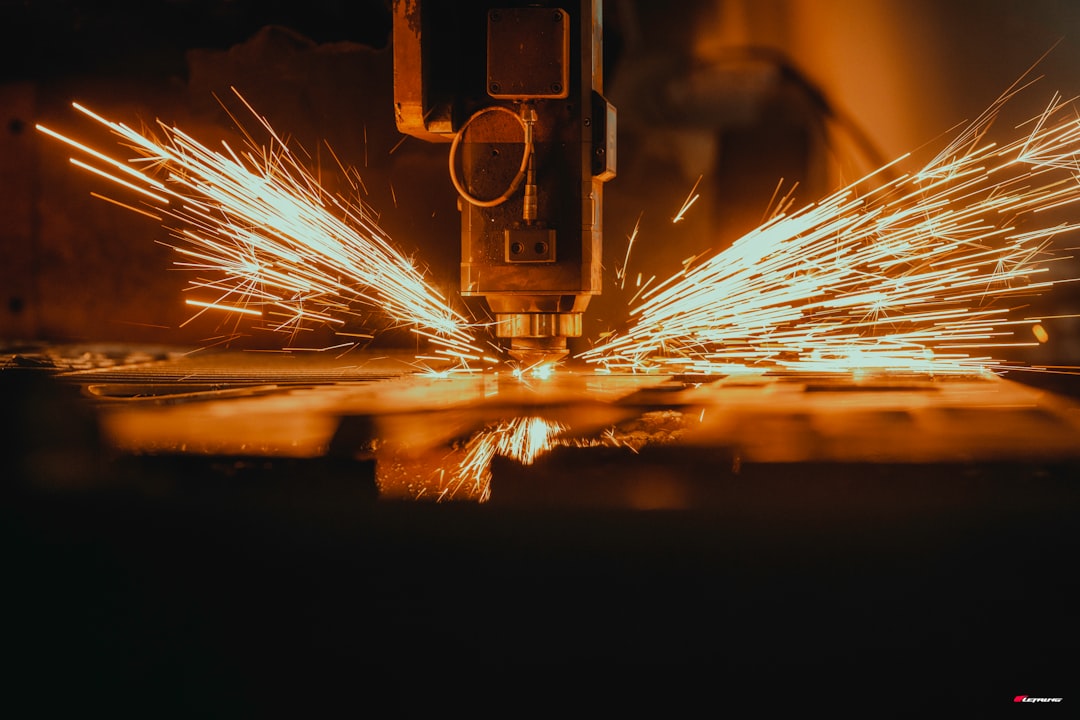
Do obróbki plexi (PMMA wylewanej i ekstrudowanej) wykorzystujemy plotery laserowe CO₂ wyposażone w rezonatory szklane i ceramiczne o mocach od 130W do 400W:
- Długość fali 10.6 µm: Promieniowanie podczerwone jest absorbowane w niemal 100% w bardzo cienkiej warstwie PMMA, powodując natychmiastowe odparowanie polimeru (sublimację) z minimalną strefą wpływu ciepła (HAZ).
- Krystalicznie gładka krawędź cięcia: Temperatura gazów odparowujących wygładza ścianki rzazu, nadając krawędziom właściwości zbliżone do polerowania ogniowego w jednym takcie produkcyjnym.
- Powtarzalność pozycjonowania: Precyzyjne silniki krokowe i serwonapędy hybrydowe z enkoderami liniowymi gwarantują powtarzalność pozycjonowania na poziomie ±0.02 mm.
1.3 Termiczne gięcie liniowe termoplastów
Formowanie trójwymiarowych osłon, ekspozytorów, kieszeni i obudów aparatury realizowane jest na automatycznych giętarkach liniowych z promiennikami kwarcowymi oraz drutami oporowymi Kanthal:
- Strefowe nagrzewanie dwustronne (top & bottom): Niezbędne dla płyt o grubości powyżej 4 mm, aby wyeliminować gradient temperatury w przekroju płyty i zapobiec mikropęknięciom na zewnętrznym promieniu gięcia.
- Pneumatyczne formierki kątowe z chłodzeniem wymuszonym: Zapewniają stały kąt gięcia (tolerancja ±0.5°) w całych seriach produkcyjnych liczących tysiące sztuk.
2. Certyfikacja B2B i ścieżka audytowa surowców
Współpraca z generalnymi wykonawcami budowlanymi, producentami taboru szynowego i OEM wymaga pełnej przejrzystości dokumentacyjnej. PLEXIPOL zapewnia kompletny pakiet certyfikatów zgodności:
| Typ Certyfikatu / Normy | Zakres Obowiązywania | Znaczenie dla Klienta B2B |
|---|---|---|
| Atest 3.1 (wg PN-EN 10204) | Identyfikowalność wytopu/partii polimeru | Gwarancja deklarowanych parametrów wytrzymałościowych i braku domieszek regranulatu. |
| PN-EN 13501-1 (Klasa B-s1, d0) | Poliwęglan lity i komorowy, płyty Dibond FR | Warunek dopuszczenia materiału na zadaszenia, drogi ewakuacyjne i fasady budynków użyteczności publicznej. |
| Dyrektywa Maszynowa 2006/42/WE | Osłony z poliwęglanu litego | Certyfikowana odporność na uderzenia odłamków obrabianego materiału w strefach roboczych obrabiarek. |
| Atest Higieniczny PZH / FDA | PET-G, POM-C Natural, PMMA bezbarwne | Zezwolenie na kontakt z żywnością, zastosowania w farmacji i aparaturze medycznej. |
3. Reżim technologiczny obróbki skrawaniem — parametry inżynieryjne
Aby uniknąć defektów krawędzi, takich jak zmatowienie, zadziory, przetopienia czy koncentracja naprężeń karbu, inżynierowie PLEXIPOL stosują ściśle zoptymalizowane parametry:
- Geometria narzędzi: Wyłącznie frezy węglikowe (VHM) 1-piórowe z polerowanym rowkiem wiórowym (mirror finish). Duża przestrzeń wiórowa zapobiega klinowaniu się rozgrzanego tworzywa.
- Kierunek frezowania: Frezowanie współbieżne (climb milling) gwarantuje czyste wejście ostrza w materiał i wyrzut wióra za strefę skrawania, co zapobiega zjawisku wyrwania krawędzi (chipping).
- Posuw na ząb (fz): Dobierany w zakresie fz = 0.05 – 0.15 mm/ząb. Zbyt niski posuw powoduje tarcie i topnienie tworzywa; zbyt wysoki generuje nadmierne siły odpychające detal od stołu próżniowego.
4. Kontrola jakości i protokoły pomiarowe (QA/QC)
Każde zlecenie B2B realizowane w PLEXIPOL podlega 3-stopniowej procedurze weryfikacji:
- Kontrola wejściowa surowca (IQC): Pomiary grubościomierzem ultradźwiękowym, weryfikacja folii ochronnej, badanie transparentności i zgodności partii z atestem producenta (Röchling, Evonik, Covestro).
- Kontrola pierwszej sztuki (FAI): Po ustawieniu programu CAM operator wykonuje detal wzorcowy, który trafia do laboratorium pomiarowego. Weryfikacja wymiarów liniowych, kątów oraz rozstawu otworów za pomocą mikroskopu pomiarowego i cyfrowych wysokościomierzy.
- Kontrola końcowa partii (OQC): 100% kontrola wizualna krawędzi, pakowanie w folię pęcherzykową, przekładki kartonowe oraz zabezpieczenie na paletach drewnianych z czujnikami przechyłu i wstrząsu.
FAQ — Pytania dotyczące współpracy B2B i produkcji kontraktowej
Q1: Jakie formaty plików są preferowane do zleceń frezowania i cięcia laserem?
Do cięcia 2D preferujemy pliki wektorowe DXF lub DWG w skali 1:1, ze zredukowanymi podwójnymi liniami i zamkniętymi poliliniami. Do obróbki 3D (formy, bryły) przyjmujemy modele bryłowe w formatach STEP (.stp) lub IGES (.igs).
Q2: Jakie są typowe terminy realizacji seryjnych zleceń CNC?
Standardowy czas realizacji zamówień prototypowych wynosi od 2 do 4 dni roboczych. Zamówienia seryjne (od kilkuset do kilkunastu tysięcy sztuk) harmonogramowane są indywidualnie w oparciu o takt produkcyjny maszyn, z możliwością dostaw just-in-time w partiach tygodniowych.
Q3: Czy PLEXIPOL zapewnia odprężanie termiczne (annealing) detali z plexi?
Tak. W przypadku detali narażonych na kontakt z klejami agresywnymi lub środowiskiem chemicznym, poddajemy elementy procesowi wyżarzania odprężającego w piecach komorowych z cyklem grzania do 80°C i kontrolowanym chłodzeniem 10°C/h zgodnie z zaleceniami normy DIN 50014.
Q4: Czy dostarczacie certyfikaty materiałowe do zamówienia?
Tak. Na życzenie klienta B2B do każdej partii wyrobów dołączamy deklarację zgodności producenta, Atest 3.1 lub atest higieniczny PZH/FDA dla materiałów dopuszczonych do kontaktu z żywnością.
🛠️ Przemysłowa obróbka CNC i certyfikowane tworzywa w praktyce:
- Dla firm i inwestycji: usługi precyzyjnego frezowania CNC tworzyw dla przemysłu w zakładzie produkcyjnym PLEXIPOL przy ul. Puławskiej 48 w Warszawie.
- Szybki zakup online: zleć usługę cięcia CNC w sklepie PLEXIPOL z bezpieczną dostawą na terenie całej Polski.
Szukasz profesjonalnych rozwiązań z plexi?
Wybierz, co interesuje Cię najbardziej i przejdź do odpowiedniego działu Grupy PLEXIPOL.